Artykuł sponsorowany
Jak ocenić próbkę powłoki proszkowej, zanim uruchomi się serię metalowych detali
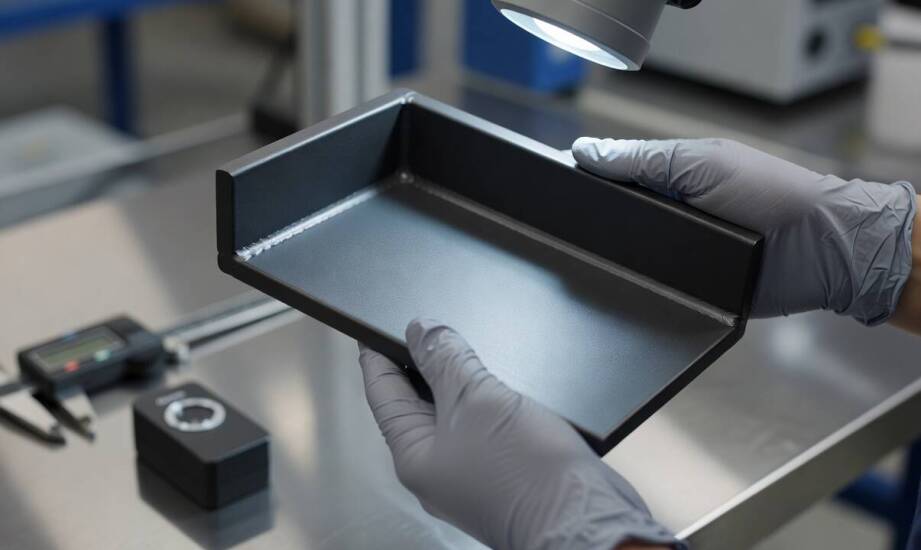
Próbka powłoki proszkowej często decyduje o losie całej serii metalowych detali. Pozwala wykryć nieprawidłowości technologiczne jeszcze przed uruchomieniem produkcji właściwej i uniknąć kosztownych poprawek w trakcie realizacji dużego zamówienia. Odbiorca komponentów przemysłowych lub mebli loftowych zyskuje pewność, że proces lakierowania zapewni powtarzalny efekt wizualny i ochronny na wszystkich elementach. Brak weryfikacji na tym etapie najczęściej skutkuje odrzuceniem całej partii przez końcową kontrolę jakości i wymusza czasochłonne piaskowanie oraz ponowne malowanie zniszczonych detali.
Przeczytaj również: Jak formulacja środka wpływa na tempo mycia, zużycie roztworu i efekt końcowy
Z czego składa się miarodajna próbka referencyjna?
Obiekt testowy musi powstać z tego samego gatunku materiału co docelowa seria produkcyjna. Należy zachować identyczną grubość blachy lub drutu oraz odtworzyć wszelkie miejsca newralgiczne, w tym ostre krawędzie, spoiny spawalnicze i fabryczne otwory montażowe. Kształt detalu bezpośrednio wpływa na rozkład pola elektrostatycznego i równomierność krycia, zwłaszcza w przypadku zjawiska klatki Faradaya. Próbka powinna zawierać te same zakrzywienia i trudno dostępne przestrzenie co elementy z głównego zamówienia. W profesjonalnych zakładach obróbki przygotowuje się takie detale z zachowaniem identycznych parametrów obróbki wstępnej oraz powlekania. Działanie to precyzyjnie odtwarza proces z zaplanowanej skali masowej.
Przeczytaj również: Jak polska e mapa pl może pomóc w planowaniu nowych oddziałów i magazynów?
Po wyjęciu elementu z pieca polimeryzacyjnego i jego całkowitym ostudzeniu weryfikuje się w pierwszej kolejności grubość nałożonej warstwy. W zależności od specyfiki wybranego systemu malarskiego wartość ta wynosi przykładowo od 60 do 120 µm. Następnie mechaniczny test przyczepności metodą siatki nacięć pozwala sprawdzić, czy utwardzona farba nie odpryskuje pod naciskiem narzędzia. Wnikliwej ocenie podlega również stabilność powłoki na krawędziach oraz brak wtrąceń podpowłokowych. Gładka struktura i brak przebarwień świadczą o odpowiednim przebiegu polimeryzacji materiału. Z kolei pomiary realizowane zgodnie z normą ISO 2813 potwierdzają zakładany poziom połysku, co ma duże znaczenie przy produkcji wyrobów dekoracyjnych.
Przeczytaj również: W jaki sposób podkowy aluminiowe mogą poprawić wydajność koni sportowych?
Jak interpretować wyniki i modyfikować proces?
Zakład lakierniczy symuluje realne warunki pracy detalu, rygorystycznie przestrzegając dobranych etapów przygotowania chemicznego, fosforanowania oraz ustawień temperatury w piecu. Elementy testowe muszą uwzględniać wpływ wcześniejszych operacji obróbczych. W regionach o dużej koncentracji przemysłu łańcuch dostaw opiera się na ścisłej współpracy wykonawców. Z tego względu współpracująca ze śląskim rynkiem lakiernia w Częstochowie, wykańczając powierzone detale, dokładnie bada skutki wcześniejszego spawania lub zgrzewania punktowego. Wprowadzone podczas łączenia ciepło zmienia strukturę powierzchni i determinuje ostateczną przyczepność aplikowanego proszku. W przypadku produkcji seryjnej realizowanej w firmie ATR-METAL z Blachowni, procesy gięcia drutu CNC i spawania planuje się z dużym wyprzedzeniem, aby zachować spójność obróbki i ułatwić poprawne nałożenie warstwy wykończeniowej na późniejszym etapie.
Inżynierowie analizują wynik próbki, aby podjąć decyzję o uruchomieniu serii, skorygowaniu parametrów na linii albo wstrzymaniu zlecenia do czasu usunięcia problemu. Widoczne po wypaleniu wady wymagają trafnej diagnostyki technologicznej. Niewystarczająca przyczepność i łuszczenie się farby wskazują niemal zawsze na błędy podczas przygotowania powierzchni, na przykład niedokładne usunięcie zgorzeliny lub warstwy tlenków. Z kolei matowienie, przedwczesne żółknięcie albo powstawanie pęcherzy gazowych to wyraźne objawy niewłaściwej krzywej wypalania w piecu. Kiedy usterki pojawiają się wyłącznie w głębokich wnękach, konstruktorzy modyfikują kształt wyrobu przed jego wdrożeniem. Prawidłowo zinterpretowany wynik próbki skutecznie ogranicza ryzyko wad technologicznych i zabezpiecza środki finansowe przeznaczone na materiał bazowy.
Prawidłowo przebadana próbka referencyjna zdejmuje z producenta obciążenie związane z ewentualnymi zwrotami reklamacyjnymi. Dostarcza obiektywnych danych o rzeczywistym stopniu przygotowania powierzchni, zachowaniu wybranej farby i poprawności ustawień urządzeń grzewczych. Rzetelnie przeprowadzony proces walidacji wyklucza produkcję serii obarczonych ukrytymi wadami przyczepności. Odpowiednio wczesna ocena uwiarygadnia całą linię technologiczną i wyznacza optymalny moment na start seryjnego nakładania powłok ochronnych.
Kategorie artykułów
Polecane artykuły

Nowoczesne metody precyzyjnej obróbki stali

Modne meble kuchenne w Szczecinku

Jakie umiejętności są najbardziej poszukiwane wśród pracowników tymczasowych?
